Quy trình hàn ống HDPE Tiền Phong: các bước và bảng thông số hàn
Ống HDPE Tiền Phong không dán keo mà nối bằng hàn đối đầu (hàn mặt đầu, ống DN63–DN2000), hàn điện trở, phụ tùng răng xiết D20–D90 hoặc mặt bích. Hàn đối đầu theo 6 bước của catalogue Tiền Phong; thông số theo hướng dẫn của máy hàn, tham khảo DVS 2207-1: gương nhiệt 220 ± 10 °C.
Mục lục bài viết 6 mục
Tóm tắt nhanh
- Không dán keo: ống HDPE Tiền Phong nối bằng hàn đối đầu (ống DN63–DN2000), hàn điện trở, phụ tùng răng xiết D20–D90 (PN16 đến D63, PN10 với D75, D90) hoặc mặt bích D40–D2000.
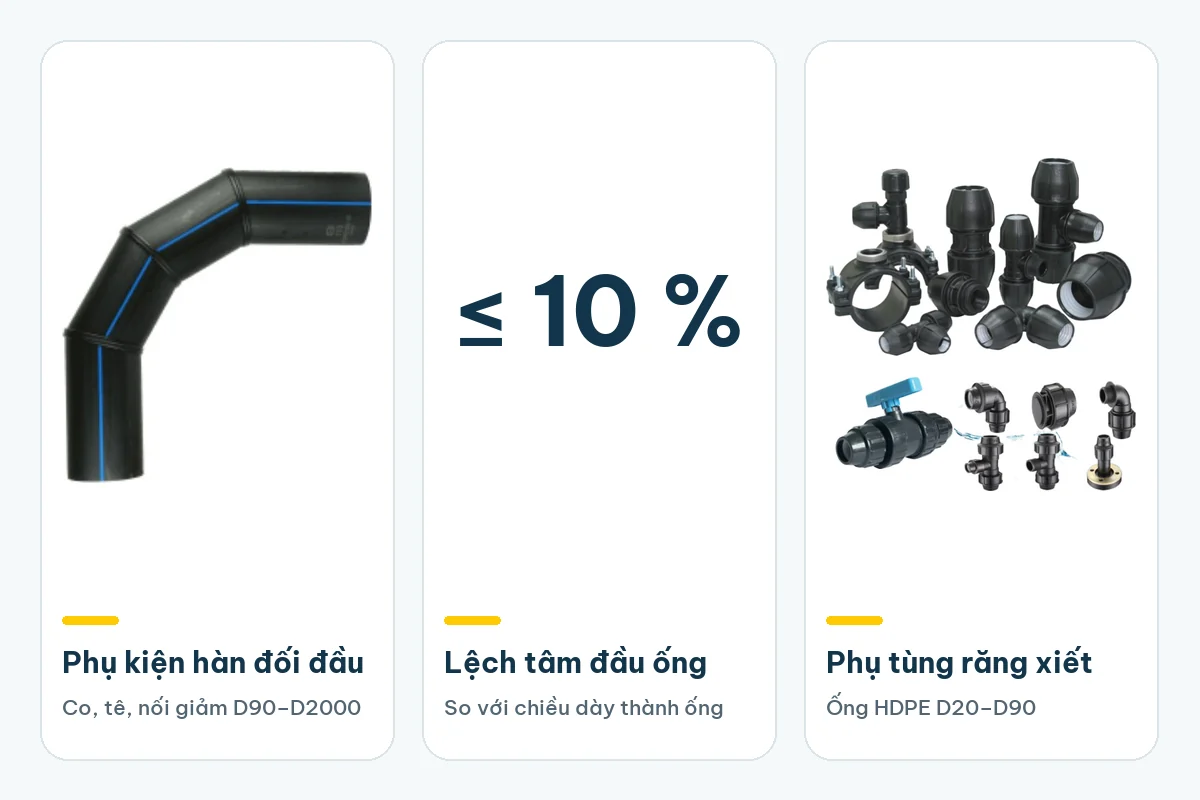
- Hàn đối đầu 6 bước theo catalogue Tiền Phong: làm sạch, kẹp; khỏa phẳng; căn chỉnh, lệch không quá 10 % chiều dày thành; cài áp suất; gia nhiệt, ủ nhiệt; ép và giữ áp đến khi nguội. Thông số theo hướng dẫn của từng máy hàn.
- Bảng DVS 2207-1 chỉ để tham khảo: gương 220 ± 10 °C, ủ nhiệt khoảng 10 giây mỗi mm chiều dày (ống PE100 D110 PN10 dày 6,6 mm: 66 giây). Số 0,15 N/mm² là áp trên mặt hàn, không phải số trên đồng hồ máy.
- Hàn điện trở 9 bước theo video Tiền Phong: vạch dấu, gọt ống, vệ sinh, kẹp, cắm giắc, quét mã vạch, hàn, giữ gá kẹp, làm nguội; chờ đủ thời gian ghi trên nhãn phụ kiện rồi mới tháo gá.
Bài có các bước hàn, lắp răng xiết, bảng thông số hàn ống HDPE kèm ví dụ ống PE100 PN10, lỗi hay gặp và an toàn. Ống, phụ kiện xem ở danh mục ống nhựa HDPE Tiền Phong và phụ kiện HDPE.
Quy trình hàn đối đầu ống HDPE Tiền Phong: 6 bước
Hàn đối đầu (hàn mặt đầu) nối hai đầu ống, hoặc ống với phụ kiện HDPE hàn đối đầu (co, tê, nối giảm; D90–D2000) cùng vật liệu, cùng cấp áp. Video Tiền Phong ghi cách này hợp ống DN63–DN2000. Catalogue ống HDPE Tiền Phong bản 28/10/2024 ghi 6 bước:
- Làm sạch, kẹp ống. Vệ sinh mặt trong, mặt ngoài hai đầu ống, bàn khỏa và bề mặt gia nhiệt; kẹp hai đầu ống vào máy.
- Khỏa phẳng. Đưa máy khỏa (dao bào) vào, khỏa phẳng hai đầu ống.
- Căn chỉnh. Hai đầu ống không lệch nhau quá 10 % chiều dày thành; ống PE100 D110 PN10 dày 6,6 mm thì lệch tối đa 0,66 mm (phép tính).
- Cài đặt áp suất hàn theo bảng của máy.
- Gia nhiệt, ủ nhiệt. Gia nhiệt hai đầu ống trên bàn nhiệt (gương nhiệt), rồi giảm áp suất và ủ nhiệt.
- Ép, làm nguội. Hết thời gian ủ, lùi bàn kẹp di động, lấy bàn nhiệt ra, ép hai đầu ống vào nhau; giữ dưới áp suất đã định suốt thời gian làm nguội trong máy.
Catalogue ghi: “Quy trình hàn, các thông số kỹ thuật hàn tham khảo hướng dẫn vận hành của từng máy hàn.” Tiền Phong không in nhiệt độ gương, thời gian, áp suất hay gờ hàn cho ống HDPE.
Bảng thông số hàn ống HDPE: tham khảo DVS 2207-1
DVS 2207-1, hướng dẫn hàn ống nhựa PE của Hiệp hội Hàn Đức, ghi gương nhiệt 220 ± 10 °C; áp suất trên mặt hàn 0,15 N/mm² khi tạo gờ và khi ép, làm nguội, 0,01 N/mm² khi ủ nhiệt.
Đó là áp suất trên mặt hàn, không phải số trên đồng hồ máy. Theo kiến thức chung, đồng hồ đo áp dầu trong xi lanh, số đặt còn cộng thêm áp kéo bàn kẹp. Số đặt trên đồng hồ và thời gian từng giai đoạn tra bảng của máy hàn theo cỡ ống, chiều dày thành.
Gờ hàn tối thiểu (đo trên gương, sau giai đoạn tạo gờ) và thời gian ủ nhiệt theo DVS 2207-1; ủ nhiệt (giây) bằng 10 × chiều dày thành (mm):
| Chiều dày thành (mm) | Gờ hàn (mm) | Ủ nhiệt (giây) |
|---|---|---|
| đến 4,5 | 0,5 | đến 45 |
| 4,5–7,0 | 1,0 | 45–70 |
| 7,0–12,0 | 1,5 | 70–120 |
| 12,0–19,0 | 2,0 | 120–190 |
| 19,0–26,0 | 2,5 | 190–260 |
| 26,0–37,0 | 3,0 | 260–370 |
| 37,0–50,0 | 3,5 | 370–500 |
| 50,0–70,0 | 4,0 | 500–700 |
| 70,0–90,0 | 4,5 | 700–900 |
| 90,0–110,0 | 5,0 | 900–1.100 |
| 110,0–130,0 | 5,5 | 1.100–1.300 |
Thời gian làm nguội tối thiểu dưới áp suất 0,15 N/mm² theo DVS 2207-1 (bảng gốc có thêm cột trời từ 15 °C trở xuống):
| Chiều dày thành (mm) | Trời trên 15 đến 25 °C (phút) | Trời trên 25 đến 40 °C (phút) |
|---|---|---|
| đến 4,5 | 5,0 | 6,5 |
| 4,5–7,0 | 5,0–7,5 | 6,5–9,5 |
| 7,0–12,0 | 7,5–12 | 9,5–15,5 |
| 12,0–19,0 | 12–18 | 15,5–24 |
| 19,0–26,0 | 18–24 | 24–32 |
| 26,0–37,0 | 24–34 | 32–45 |
| 37,0–50,0 | 34–46 | 45–61 |
| 50,0–70,0 | 46–64 | 61–85 |
| 70,0–90,0 | 64–82 | 85–109 |
| 90,0–110,0 | 82–100 | 109–133 |
| 110,0–130,0 | 100–118 | 133–157 |
Ví dụ: ống HDPE 100 PN10 Tiền Phong
Ống HDPE 100 PN10 Tiền Phong là PE100 SDR17. Lấy chiều dày ở trang sản phẩm hoặc bảng đường kính ống HDPE Tiền Phong, rồi tra hai bảng trên (làm nguội khi trời trên 25 đến 40 °C):
| Ống PE100 PN10 | Chiều dày, hàng tra | Gờ hàn; ủ nhiệt; làm nguội |
|---|---|---|
| D63 | 3,8 mm, hàng đến 4,5 | 0,5 mm; 38 giây; 6,5 phút |
| D110 | 6,6 mm, hàng 4,5–7,0 | 1,0 mm; 66 giây; 6,5–9,5 phút |
| D200 | 11,9 mm, hàng 7,0–12,0 | 1,5 mm; 119 giây; 9,5–15,5 phút |
| D315 | 18,7 mm, hàng 12,0–19,0 | 2,0 mm; 187 giây; 15,5–24 phút |
Ủ nhiệt là phép tính 10 × chiều dày: D63 10 × 3,8 = 38 giây, D110 10 × 6,6 = 66 giây. Với D110, bảng còn ghi thời gian từ lúc lấy gương ra đến khi hai mặt chạm nhau tối đa 5–6 giây. Phú An Khang khuyên lấy làm nguội theo số lớn của dải.
Bảng DVS chỉ để tham khảo. Quy trình hàn của công trình theo TCVN 12726:2020 (tương đương ISO 21307:2017) hoặc quy trình được duyệt. ISO 21307 có ba quy trình với mức áp khác nhau: theo quy trình nào thì dùng đủ thông số của quy trình đó, không ghép số.
Quy trình hàn điện trở ống HDPE: 9 bước
Phụ kiện hàn điện trở có sẵn dây điện trở; máy hàn cấp điện làm chảy lớp nhựa tiếp giáp. Theo kiến thức chung, cách này hợp hố đào hẹp, chỗ chật, sửa một đoạn trên tuyến cũ. Catalogue HDPE 2024 của Tiền Phong không có trang phụ tùng hàn điện trở; video hướng dẫn trên kênh Nhựa Tiền Phong Official ghi 9 bước:
- Đo, vạch dấu chiều dài lắp ghép phụ tùng trên hai đầu ống.
- Gọt ống hết chiều dài đã vạch; độ sâu gọt theo hướng dẫn của phụ kiện. Theo kiến thức chung, dùng dụng cụ gọt chuyên dùng, không dùng dao cạo tay.
- Vệ sinh đầu ống và đầu lắp ghép của phụ tùng; theo kiến thức chung, lau bằng khăn cồn chuyên dùng, không dùng axeton.
- Lắp ống vào phụ tùng, cố định bằng dụng cụ gá kẹp.
- Bật máy hàn, cắm giắc nối vào điện cực trên phụ tùng.
- Quét mã vạch trên phụ tùng.
- Ấn nút khởi động, theo dõi chốt hiển thị trồi lên báo mối hàn hoàn thiện.
- Máy báo kết thúc thì rút giắc khỏi điện cực, vẫn giữ mối hàn trong gá kẹp.
- Làm nguội rồi tháo gá kẹp. Video tháo gá sau 3 phút cho mối hàn mẫu; ở công trình, chờ đủ thời gian làm nguội ghi trên nhãn phụ kiện.
Nối răng xiết D20–D90 và mặt bích
Phụ kiện HDPE nối răng xiết Tiền Phong dùng cho ống D20–D90 (PN16 với D20–D63, PN10 với D75, D90), không cần máy hàn. Các bước theo catalogue:
- Cắt ống vuông góc với đường tâm ống.
- Đánh dấu chiều sâu lắp ghép trên ống (từ điểm dừng trên thân phụ tùng tới đầu nắp); ví dụ nối thẳng HDPE sâu 58 mm mỗi đầu với D20, 115 mm với D63.
- Phụ tùng nhỏ hơn Ø40: nới nắp vặn khoảng 2–3 vòng ren rồi đẩy ống vào. Từ Ø40: tháo rời các chi tiết, lắp lần lượt vào ống theo thứ tự.
- Đẩy thẳng ống qua gioăng tới điểm dừng, vặn nắp chặt bằng tay.
- Dùng dụng cụ siết thật chặt nắp vào thân phụ tùng.
Mặt bích HDPE D40–D2000 gồm đầu nối bích hàn đối đầu vào ống, vành bích thép và gioăng, để nối ống với van, bơm. Lồng vành bích thép vào ống trước khi hàn đầu nối; siết bu lông đều theo thứ tự đối xứng. So sánh các cách nối xem bài nối ống HDPE.
Che chắn, kiểm tra mối hàn và uốn ống
- Che chắn (kiến thức chung): che nắng, gió, mưa, bụi chỗ hàn; bịt hai đầu ống cho gió không lùa qua lòng ống.
- Kiểm bằng mắt khi mối hàn nguội hẳn: hàn đối đầu có gờ kép tròn đều quanh ống (kiến thức chung); hàn điện trở có chốt hiển thị đã trồi lên.
- Thử áp: Tiền Phong không có quy trình thử áp tuyến ống; áp thử, thời gian thử theo hồ sơ thiết kế, tư vấn giám sát.
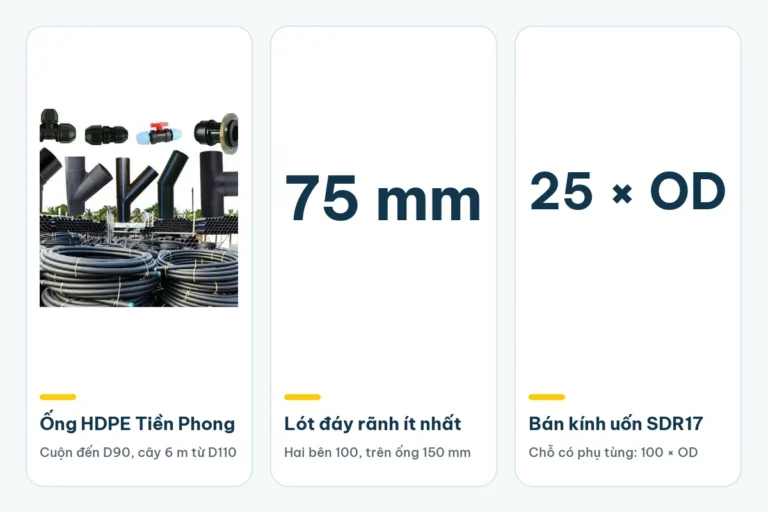
- Uốn ống: theo kiến thức chung, hàn và làm nguội xong trên đoạn thẳng rồi mới uốn. Catalogue Tiền Phong ghi bán kính uốn tối thiểu SDR17 là 25 × OD, đoạn có phụ tùng 100 × OD; D110: 25 × 110 = 2.750 mm (phép tính). Rãnh đào, độ sâu chôn xem bài lắp đặt ống HDPE Tiền Phong.
Lỗi hay gặp và an toàn khi hàn ống HDPE
- Đặt đồng hồ bằng số 0,15 N/mm² của bảng DVS; ghép thông số của máy hay quy trình khác.
- Khỏa chưa phẳng, hai đầu lệch quá 10 % chiều dày thành, bàn nhiệt bẩn, rút gương chậm.
- Tháo kẹp, xê dịch ống khi mối hàn chưa nguội; tưới nước cho nhanh nguội (theo kiến thức chung, phải để nguội tự nhiên).
- Hàn điện trở mà chưa gọt mặt ống; quên lồng vành bích thép trước khi hàn đầu nối bích.
An toàn: gương hàn HDPE nóng khoảng 220 °C. Đeo găng chịu nhiệt, không chạm bàn nhiệt, đặt bàn nhiệt trên giá, rút điện khi xong. Máy hàn cắm ổ có nối đất, dây không để ướt. Hàn dưới rãnh sâu thì theo biện pháp thi công (chống vách khi cần), không đứng dưới rãnh có nguy cơ sụt. Ống cỡ lớn, tuyến áp lực cao giao thợ có kinh nghiệm.
Gửi cỡ ống, PN, loại phụ kiện, số lượng hoặc bản vẽ, BOQ qua trang nhận báo giá, hoặc gọi, nhắn Zalo phòng dự án Phú An Khang 0985.557.895. Showroom Nhựa Tiền Phong ở 37–39 Huỳnh Thúc Kháng, phường Cẩm Thành, tỉnh Quảng Ngãi. Phú An Khang cung cấp ống, phụ kiện HDPE Tiền Phong, giao trong tỉnh và đến 34 tỉnh thành.
Ống Tiền Phong tại Phú An Khang, đại lý cấp 1 Nhựa Tiền Phong (trụ sở Quảng Ngãi): giá theo bảng giá ống HDPE Tiền Phong 2026, chiết khấu theo khối lượng; phân phối, giao hàng 34 tỉnh thành. Các dòng ống Tiền Phong. Giao gần kho: Quảng Nam · Đà Nẵng · Bình Định · Kon Tum · Huế · Gia Lai · Phú Yên.
Câu hỏi thường gặp
Quy trình hàn ống HDPE Tiền Phong gồm những bước nào?
Catalogue ống HDPE Tiền Phong ghi 6 bước hàn đối đầu: làm sạch và kẹp hai đầu ống vào máy; khỏa phẳng hai mặt đầu; căn chỉnh để hai đầu lệch không quá 10 % chiều dày thành; cài đặt áp suất hàn; gia nhiệt rồi giảm áp để ủ nhiệt; lấy bàn nhiệt ra, ép hai đầu và giữ áp đến khi nguội. Thông số hàn theo hướng dẫn vận hành của từng máy hàn.
Nhiệt độ và thời gian hàn ống HDPE là bao nhiêu?
Catalogue Tiền Phong không in nhiệt độ, thời gian hàn ống HDPE mà dẫn theo hướng dẫn của từng máy hàn. Bảng tham khảo DVS 2207-1 ghi gương nhiệt 220 ± 10 °C, ủ nhiệt khoảng 10 giây mỗi milimét chiều dày thành. Ví dụ ống HDPE 100 PN10 D110 dày 6,6 mm: ủ nhiệt 66 giây, gờ hàn tối thiểu 1,0 mm, làm nguội tối thiểu 6,5–9,5 phút khi trời trên 25 đến 40 °C.
Áp suất trên đồng hồ máy hàn ống HDPE đặt bao nhiêu?
Không đặt đồng hồ bằng số 0,15 N/mm² của bảng DVS 2207-1. Đó là áp suất trên mặt hàn; theo kiến thức chung, đồng hồ máy đo áp dầu trong xi lanh nên số khác hẳn, lại phải cộng áp kéo bàn kẹp. Số đặt trên đồng hồ tra bảng của máy hàn theo cỡ ống và chiều dày thành. Công trình có quy trình hàn theo TCVN 12726:2020 hoặc quy trình được duyệt thì làm theo đó.
Hàn điện trở ống HDPE bao lâu thì tháo gá kẹp?
Chờ đủ thời gian làm nguội ghi trên nhãn phụ kiện. Video hướng dẫn của Tiền Phong tháo gá kẹp sau 3 phút làm nguội cho mối hàn mẫu; đó không phải số chung cho mọi cỡ. Trong lúc nguội, giữ mối hàn trong gá kẹp, không xê dịch ống; theo kiến thức chung, không tưới nước cho nhanh nguội. Theo video, chốt hiển thị trên phụ tùng trồi lên báo mối hàn hoàn thiện.
Làm sao kiểm tra mối hàn ống HDPE đạt yêu cầu?
Kiểm bằng mắt khi mối hàn đã nguội hẳn. Theo kiến thức chung, mối hàn đối đầu tốt có gờ hàn kép tròn đều quanh ống; catalogue Tiền Phong yêu cầu hai đầu ống không lệch nhau quá 10 % chiều dày thành. Mối hàn điện trở có chốt hiển thị trên phụ tùng đã trồi lên. Sau đó thử áp tuyến ống; áp thử, thời gian thử theo hồ sơ thiết kế, tư vấn giám sát.
Ống HDPE có dán keo hay nối ren được không?
Không dán keo: keo dán ống của Tiền Phong chỉ dành cho ống, phụ tùng PVC‑U và PVC‑M. Theo kiến thức chung, cũng không tạo ren trên thân ống HDPE. Ống D20–D90 nối được bằng phụ tùng răng xiết, trong đó có khâu nối ren để vặn vào van, bơm có ren. Ống lớn hơn nối bằng hàn đối đầu hoặc hàn điện trở; chỗ nối với van, bơm cỡ lớn dùng mặt bích.
Gửi danh sách vật tư, nhận báo giá theo khối lượng.
Đối chiếu mã và quy cách, kiểm tra hàng tại tổng kho Quảng Ngãi, báo giá kèm kế hoạch giao hàng.
0985.557.895Bài viết liên quan
Xem chủ đề Thi công & lắp đặt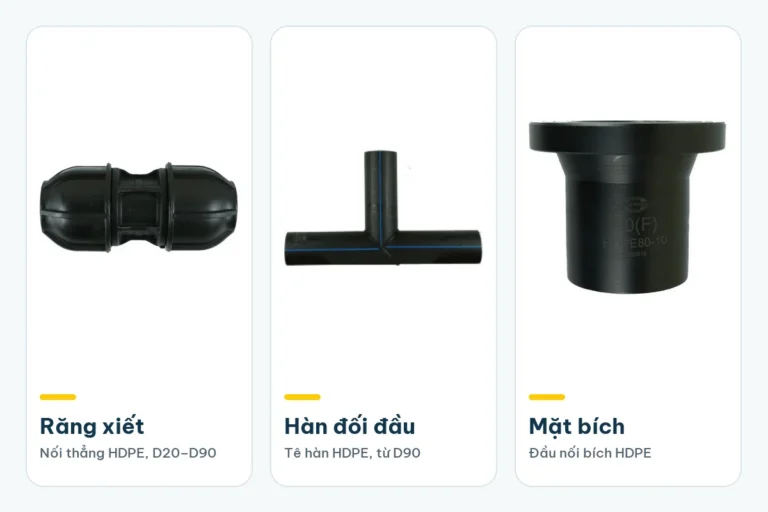
Nối ống HDPE: các cách nối và có dán keo được không?
Ống HDPE, hay ống nhựa đen, không nối bằng keo dán vì nhựa PE không ăn keo. Có bốn cách nối: phụ kiện răng xiết cho ống D20–D90,…
Lắp đặt ống HDPE Tiền Phong: rãnh đào, độ sâu chôn, bán kính uốn
Lắp đặt ống HDPE Tiền Phong chôn ngầm theo catalogue của hãng, mức tối thiểu: lót đáy rãnh 75 mm, mỗi bên ống 100 mm, đầm trên đỉnh ống 150 mm,…
Cách nối ống nhựa HDPE với ống PVC: chọn phụ kiện theo cỡ ống
Ống HDPE (ống nhựa đen) không hàn, không dán keo trực tiếp với ống PVC được. Cỡ D20 đến D75 nối qua ren: khâu nối ren ngoài răng…