Cách hàn ống PPR Tiền Phong: nhiệt độ, bảng thời gian và các bước
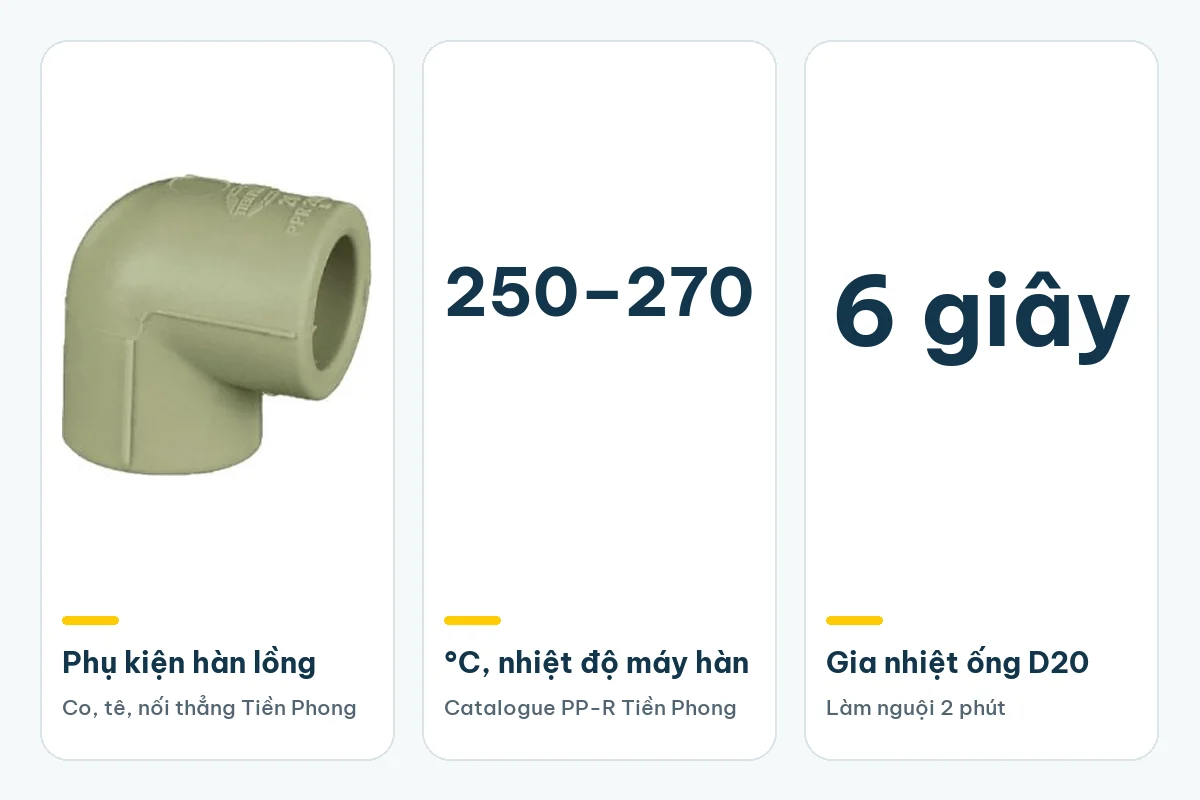
Nhiệt độ hàn ống PPR Tiền Phong: đặt máy 250–270 °C, theo catalogue PP‑R của Nhựa Tiền Phong. Thời gian lấy theo Bảng 1 của hãng: ống D20 gia nhiệt 6 giây, làm nguội 2 phút; ống D63 gia nhiệt 25 giây, làm nguội 6 phút. Không xoay ống khi rút ra và khi ghép.
Mục lục bài viết 7 mục
- 01Nhiệt độ hàn ống PPR là bao nhiêu?
- 02Bảng thời gian hàn ống PPR Tiền Phong (D20–D160)
- 03Cách hàn ống PPR bằng máy hàn cầm tay
- 04Hàn ống PPR cỡ lớn: máy hàn cơ, máy thủy lực
- 05Lỗi hay gặp và an toàn khi hàn ống PPR
- 06Nối ống PPR bằng gì? Có cách nào không cần hàn?
- 07Ống PPR đi nổi: bù giãn nở và khoảng cách gối đỡ
Tóm tắt nhanh
- Nhiệt độ hàn ống PPR: 250–270 °C theo catalogue PP‑R Nhựa Tiền Phong, cho cả máy cầm tay và máy hàn cơ; chỉ hàn khi đèn báo trên máy đủ nhiệt.
- Thời gian theo Bảng 1 của Tiền Phong (12 cỡ D20–D160): D20 gia nhiệt 6 giây, nối ống tối đa 4 giây, giữ cố định 6 giây, làm nguội 2 phút; D63 gia nhiệt 25 giây, làm nguội 6 phút.
- Các bước: cắt vuông, làm sạch, vạch dấu chiều dài mối hàn (D20: 14,5 mm), gia nhiệt đồng thời ống và phụ tùng, rút ra và ghép không xoay, chờ hết thời gian làm nguội.
- Ống PP‑R Tiền Phong không có cách nối bỏ qua hàn: PP‑R không dán keo; chỗ cần tháo dùng rắc co nhựa PPR, chỗ đấu ren dùng phụ kiện ren kim loại, phía PP‑R vẫn hàn.
Bài có bảng thời gian hàn đủ 12 cỡ D20–D160, các bước hàn, lỗi hay gặp, an toàn và cách nối ở chỗ cần tháo hay đấu ren. Ống các cấp áp xem tại ống nhựa PPR Tiền Phong, phụ kiện tại phụ kiện PPR.
Nhiệt độ hàn ống PPR là bao nhiêu?
Catalogue PP‑R của Nhựa Tiền Phong (bản 28/10/2024, tr. 32–33) ghi cùng một mức cho máy hàn cầm tay và máy hàn cơ: đặt nhiệt độ máy hàn từ 250 °C đến 270 °C. Đặt 260 °C là nằm giữa khoảng này. Chỉ bắt đầu hàn khi đèn báo trên máy cho biết trụ gia nhiệt (thợ hay gọi là đầu hàn) đã đủ nhiệt.
Đây là nhiệt độ của trụ gia nhiệt, không phải nhiệt độ nước. Ống PP‑R PN10 dùng cho nước lạnh; đường nước nóng dùng ống từ PN16 trở lên theo khuyến cáo của Tiền Phong, xem bài ống nhựa PPR chịu được nhiệt độ bao nhiêu.
Bảng thời gian hàn ống PPR Tiền Phong (D20–D160)
Hai bảng dưới chép đủ 12 cỡ của Bảng 1 “Thông số hàn ống – phụ tùng PP‑R” (catalogue PP‑R Tiền Phong, tr. 34). Chiều dài mối hàn là đoạn vạch dấu trên ống; gia nhiệt là thời gian giữ ống và phụ tùng trong trụ gia nhiệt.
| Cỡ ống | Chiều dài mối hàn | Gia nhiệt |
|---|---|---|
| D20 | 14,5 mm | 6 giây |
| D25 | 16 mm | 7 giây |
| D32 | 18 mm | 8 giây |
| D40 | 20,5 mm | 12 giây |
| D50 | 23,5 mm | 18 giây |
| D63 | 27,5 mm | 25 giây |
| D75 | 30 mm | 30 giây |
| D90 | 33 mm | 40 giây |
| D110 | 37 mm | 50 giây |
| D125 | 41 mm | 60 giây |
| D140 | 43 mm | 70 giây |
| D160 | 47 mm | 80 giây |
Cùng Bảng 1: nối ống là thời gian đẩy ống vào phụ tùng, không được vượt quá; giữ cố định là thời gian giữ yên mối nối; làm nguội tính bằng phút, hết thời gian này mối nối mới được làm việc.
| Cỡ ống | Nối ống / giữ cố định | Làm nguội |
|---|---|---|
| D20 | 4 giây / 6 giây | 2 phút |
| D25 | 4 giây / 10 giây | 3 phút |
| D32 | 6 giây / 10 giây | 4 phút |
| D40 | 6 giây / 20 giây | 4 phút |
| D50 | 6 giây / 20 giây | 5 phút |
| D63 | 8 giây / 30 giây | 6 phút |
| D75 | 8 giây / 30 giây | 8 phút |
| D90 | 10 giây / 40 giây | 8 phút |
| D110 | 10 giây / 50 giây | 8 phút |
| D125 | 10 giây / 60 giây | 8 phút |
| D140 | 13 giây / 60 giây | 10 phút |
| D160 | 15 giây / 60 giây | 15 phút |
Bảng của nguồn khác có thể lệch vài ô; ống, phụ kiện Tiền Phong thì dùng bảng của Tiền Phong.
Cách hàn ống PPR bằng máy hàn cầm tay
Bạn cần máy hàn, cặp trụ gia nhiệt đúng cỡ ống, kéo cắt ống, thước, bút vạch dấu, khăn sạch và găng tay chịu nhiệt. Các bước theo catalogue PP‑R Tiền Phong (tr. 32):
- Vệ sinh trụ gia nhiệt, lắp và bắt chặt vào máy. Nối máy với nguồn điện, đặt 250–270 °C.
- Cắt ống vuông góc với đường tâm ống. Làm sạch mặt ngoài đầu ống và mặt trong phụ tùng ở khu vực hàn.
- Vạch dấu chiều dài mối hàn lên ống (D20: 14,5 mm).
- Khi đèn báo đủ nhiệt, đẩy đồng thời đầu ống và phụ tùng vào trụ gia nhiệt (giữ đồng tâm) rồi giữ nguyên đủ thời gian gia nhiệt (D20: 6 giây).
- Rút ống và phụ tùng ra cùng lúc, không xoay.
- Nhanh chóng đẩy ống vào phụ tùng tới vạch dấu, không xoay, trong thời gian nối ống (D20: tối đa 4 giây). Giữ cố định mối nối (D20: 6 giây).
- Chỉ cho mối nối làm việc khi hết thời gian làm nguội (D20: 2 phút).
Phú An Khang khuyên bạn hàn thử một mối trên ống thừa khi mới dùng máy hay đổi cỡ trụ gia nhiệt. Phú An Khang cũng khuyên hàn xong cả tuyến thì thử áp trước khi trát tường; áp thử, thời gian thử theo hồ sơ thiết kế, tư vấn giám sát.
Hàn ống PPR cỡ lớn: máy hàn cơ, máy thủy lực
Mối nối phụ tùng PP‑R D63–D160 có quy trình hàn lồng trên máy hàn cơ (catalogue Tiền Phong, tr. 33), vẫn đặt 250–270 °C và theo cùng Bảng 1. Điểm khác:
- Đẩy ống và phụ tùng vào đầu gia nhiệt tới phần giới hạn của đầu gia nhiệt, giữ đủ thời gian gia nhiệt (D63: 25 giây; D160: 80 giây).
- Ghép xong, giữ nguyên mối nối cho đủ thời gian làm nguội (D63: 6 phút; D160: 15 phút); trong lúc đó không mở, đóng bộ kẹp của máy.
Bảng 1 không có D180, D200. Tiền Phong ghi phụ tùng D110–D200 có thể hàn lồng trên máy hàn thủy lực, liên hệ công ty để có thông tin chi tiết.
Catalogue (tr. 35) còn có quy trình hàn mặt đầu ống PP‑R: hai đầu ống lệch nhau không quá 10 % chiều dày thành; áp suất hàn và thông số khác theo hướng dẫn vận hành của từng máy. Ví dụ (phép tính): ống PPR PN10 D110 dày 10,0 mm thì lệch tối đa 1,0 mm. Phú An Khang khuyên giao việc này cho thợ có máy chuyên dụng.
Lỗi hay gặp và an toàn khi hàn ống PPR
Lỗi làm hỏng mối hàn
- Xoay ống khi rút ra hoặc khi ghép: catalogue không cho phép; theo kiến thức chung, xoay làm xáo trộn lớp nhựa đang chảy, mối hàn dễ hở.
- Hàn khi chưa đủ nhiệt hoặc gia nhiệt sai thời gian: thiếu thì mối hàn không liền, quá lâu thì nhựa cháy, biến dạng (kiến thức chung).
- Ghép chậm quá thời gian nối ống: đầu ống nguội nên mặt tiếp xúc bám kém.
- Không vạch dấu: ống vào thiếu thì mối hàn ngắn, đẩy quá sâu thì nhựa dồn thành gờ trong lòng ống (kiến thức chung).
- Cắt xiên, lệch tâm, bề mặt bẩn: lệch tâm tạo gờ hàn sắc, bề mặt bẩn tạo khe hở trong mối hàn.
- Uốn, kéo hay cho nước vào khi chưa hết thời gian làm nguội.
Mối hàn đã rò, Phú An Khang khuyên: khóa nước, cắt bỏ đoạn hỏng, hàn lại bằng nối thẳng cùng cỡ; không trám keo hay hơ nóng mối cũ.
An toàn
- Trụ gia nhiệt nóng 250–270 °C: đeo găng tay chịu nhiệt, không chạm vào trụ và đầu nhựa vừa nung.
- Đặt máy trên giá đỡ; xong việc thì rút điện.
- Cắm máy vào ổ cắm có nối đất; dây điện, phích cắm không để ướt.
- Việc nguy hiểm như hàn trên cao, tuyến nước nóng cỡ lớn: giao thợ có kinh nghiệm.
Nối ống PPR bằng gì? Có cách nào không cần hàn?
Ống PP‑R Tiền Phong nối với nhau bằng hàn. Nối thẳng PPR (măng sông) có 13 cỡ D20–D200, PN20, hàn lồng hai đầu; co, tê, van PP‑R cũng hàn vào ống. PP‑R không dán keo được, xem bài ống nhựa PPR có dán keo được không.
Vì vậy, với ống và phụ kiện PP‑R Tiền Phong, không có cách nối hai đoạn ống mà bỏ qua hàn. Phụ kiện răng xiết (không cần máy hàn) là của ống HDPE, dùng cho nước ≤ 40 °C, không thay được mối hàn PP‑R. Những chỗ hay gọi là “nối không cần hàn” thực ra dùng phụ kiện riêng, phía PP‑R vẫn hàn:
- Chỗ cần tháo về sau (máy lọc, bơm, bình nóng lạnh): rắc co nhựa PPR D20–D63, hai nửa hàn vào hai đầu ống, ê cu nhựa siết lại; khi cần chỉ mở ê cu, không cắt ống. Loại này PN10 (D20–D32), PN8 (D40), PN6 (D50, D63), nên Phú An Khang khuyên chỉ dùng cho nước lạnh; đường nóng dùng rắc co ren PPR PN20.
- Chỗ đấu vòi, van, thiết bị có ren ngoài: nối thẳng ren trong PPR 20×1/2″ đến 110×4″, PN20, đầu ren kim loại. Ren ngoài quấn băng Teflon, vặn tay rồi xiết thêm 1–2 vòng.
- Chỗ cần khóa nước: van chặn PPR D20–D50, PN20, hàn thẳng vào tuyến.
Không có máy hàn, Phú An Khang khuyên thuê, mượn máy hoặc nhờ thợ nước. Nối sang ống uPVC xem bài cách nối ống PPR với ống PVC.
Ống PPR đi nổi: bù giãn nở và khoảng cách gối đỡ
Theo catalogue Tiền Phong (tr. 39), ống PP‑R chôn trong tường, dưới sàn không cần tính bù giãn nở vì lực ma sát giữ ống; ống lắp tự do (đi nổi) phải bù bằng nhánh giãn nở hoặc vòng giãn nở. Hệ số giãn nở nhiệt của PP‑R là 0,15 mm/m·K (bảng tính chất vật liệu của Tiền Phong). Ví dụ (phép tính): 10 m ống đi nổi, lắp lúc 20 °C, nước lên 60 °C (chênh 40 °C) thì dài thêm 0,15 × 10 × 40 = 60 mm.
Khoảng cách gối đỡ theo Bảng 3 (catalogue tr. 40); ở 60 °C gối đỡ đặt gần nhau hơn ở 20 °C. Ống trục đứng nhân khoảng cách với 1,3, ví dụ D20 ở 20 °C: 800 × 1,3 = 1.040 mm.
| Cỡ ống | Ở 20 °C | Ở 60 °C |
|---|---|---|
| D20 | 800 mm | 650 mm |
| D25 | 850 mm | 750 mm |
| D32 | 1.000 mm | 850 mm |
| D40 | 1.100 mm | 950 mm |
| D50 | 1.250 mm | 1.050 mm |
| D63 | 1.400 mm | 1.200 mm |
Cần ống, phụ kiện PP‑R Tiền Phong cho công trình, bạn gửi cỡ ống, PN, số lượng hoặc bản vẽ, BOQ qua trang nhận báo giá, hoặc gọi, nhắn Zalo phòng dự án Phú An Khang 0985.557.895. Xem hàng tại showroom Nhựa Tiền Phong 37–39 Huỳnh Thúc Kháng, phường Cẩm Thành, tỉnh Quảng Ngãi.
Ống Tiền Phong tại Phú An Khang, đại lý cấp 1 Nhựa Tiền Phong (trụ sở Quảng Ngãi): giá theo bảng giá ống PP-R Tiền Phong 2026, chiết khấu theo khối lượng; phân phối, giao hàng 34 tỉnh thành. Các dòng ống Tiền Phong. Giao gần kho: Quảng Nam · Đà Nẵng · Bình Định · Kon Tum · Huế · Gia Lai · Phú Yên.
Câu hỏi thường gặp
Nhiệt độ hàn ống PPR là bao nhiêu?
Theo catalogue PP‑R của Nhựa Tiền Phong, máy hàn ống PPR đặt từ 250 °C đến 270 °C, cho cả máy cầm tay và máy hàn cơ; đặt 260 °C là nằm giữa khoảng này. Chỉ đưa ống và phụ tùng vào trụ gia nhiệt khi đèn báo trên máy cho biết đã đủ nhiệt. Đây là nhiệt độ của trụ gia nhiệt, không phải nhiệt độ nước trong ống.
Thời gian hàn ống PPR là bao lâu?
Tùy cỡ ống. Theo Bảng 1 của Nhựa Tiền Phong, thời gian gia nhiệt là 6 giây với D20, 7 giây với D25, 8 giây với D32, 12 giây với D40, 18 giây với D50, 25 giây với D63 và 80 giây với D160. Sau đó ghép ống vào phụ tùng trong vài giây (D20 tối đa 4 giây), giữ cố định, rồi chờ làm nguội từ 2 đến 15 phút tùy cỡ.
Vì sao không được xoay ống khi hàn PPR?
Catalogue Tiền Phong ghi không được xoay ống hoặc phụ tùng khi rút khỏi trụ gia nhiệt và khi đẩy ống vào phụ tùng. Theo kiến thức chung, lúc đó lớp nhựa đang chảy; xoay sẽ làm xáo trộn lớp nhựa, mối hàn dễ lệch hoặc hở. Phú An Khang khuyên: cần co, tê quay đúng hướng thì kẻ một vạch dọc trên ống và phụ tùng trước khi gia nhiệt, rồi ghép thẳng theo vạch.
Nối ống PPR không cần hàn được không?
Với ống PP‑R Tiền Phong thì không: phụ kiện của hãng đều nối với ống bằng hàn, và ống PP‑R không dán keo được. Chỗ cần tháo về sau dùng rắc co nhựa PPR, chỗ đấu vòi, van, thiết bị dùng phụ kiện PPR có ren kim loại, nhưng đầu PP‑R của chúng vẫn phải hàn vào ống. Không có máy hàn, Phú An Khang khuyên thuê, mượn máy hoặc nhờ thợ nước.
Hàn ống PPR xong bao lâu thì cho nước vào?
Catalogue Tiền Phong ghi mối nối chỉ được làm việc sau khi hết thời gian làm nguội: 2 phút với D20, 3 phút với D25, 4 phút với D32 và D40, 6 phút với D63, 15 phút với D160. Trong thời gian đó không uốn, kéo hay chỉnh mối hàn. Phú An Khang khuyên hàn xong cả tuyến thì thử áp trước khi trát tường; áp thử, thời gian thử theo hồ sơ thiết kế, tư vấn giám sát.
Ống PPR PN10 hàn với phụ kiện PN20 được không?
Được, nếu cùng đường kính ngoài. Trang nối thẳng PPR Tiền Phong (PN20) ghi phụ kiện này hàn được với ống PP‑R PN10, PN16, PN20 hay PN25 cùng đường kính ngoài, vì các cấp áp chỉ khác nhau ở độ dày thành ống. Áp suất làm việc của tuyến tính theo thành phần có cấp áp thấp nhất. Đường nước nóng nên dùng ống từ PN16 trở lên theo khuyến cáo của Tiền Phong.
Gửi danh sách vật tư, nhận báo giá theo khối lượng.
Đối chiếu mã và quy cách, kiểm tra hàng tại tổng kho Quảng Ngãi, báo giá kèm kế hoạch giao hàng.
0985.557.895Bài viết liên quan
Xem chủ đề Thi công & lắp đặt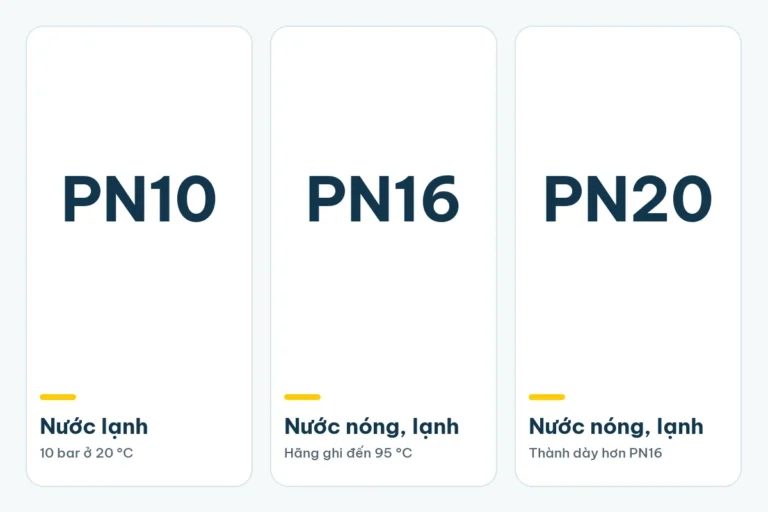
Ống nhựa PPR chịu được nhiệt độ bao nhiêu? PN nào dùng cho nước nóng
Ống nhựa PP‑R Tiền Phong cấp PN16, PN20, PN25 dùng cho nước nóng, hãng ghi chịu đến 95 °C; cấp PN10 chỉ dùng cho nước lạnh. PN là áp…
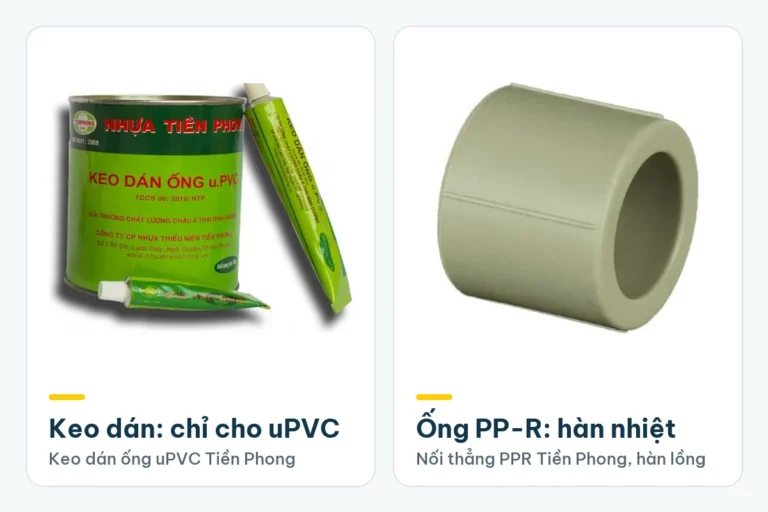
Ống nhựa PPR có dán keo được không? Cách nối ống PPR đúng
Không. Ống nhựa PP‑R, thường gọi là “ống nhiệt”, không dán keo được. Keo dán ống của Tiền Phong chỉ dùng cho ống, phụ kiện PVC‑U, PVC‑M. Ống…
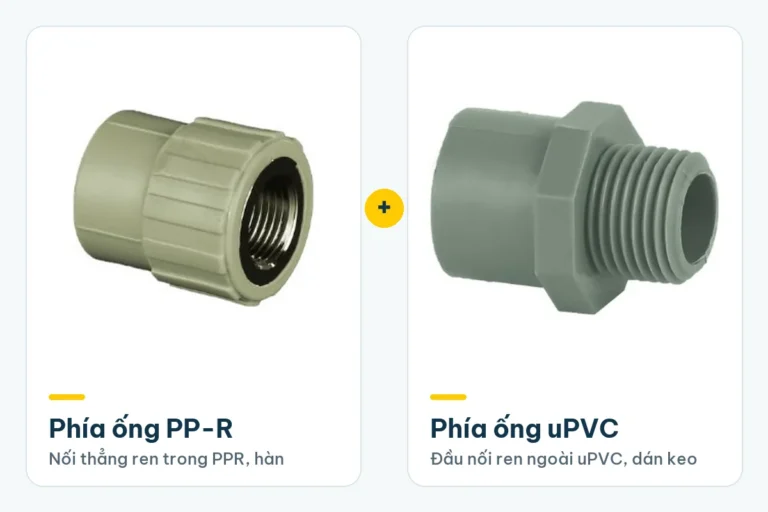
Cách nối ống PPR với ống PVC theo từng cỡ ống
Ống PP‑R (ống nhiệt) và ống uPVC không hàn, không dán trực tiếp với nhau. Cách nối: hàn phụ kiện PP‑R có ren kim loại vào ống PP‑R,…